
粉体貯蔵・サイロ設備
目次
この記事でわかること
- 必要容量と、保管後に安定排出できる量を分ける
かさ密度の変動、充填上限、排出後の残留を考慮します。低密度時の容積と高密度時の荷重をそれぞれ確認します。
- 粉体性状と貯蔵条件から形状・排出方式を選ぶ
実粉と壁材、充填量・保管時間をそろえ、流れ始めだけでなく少量時、再起動、残留まで試験します。
- サイロ前後の品質と供給能力を一体で確認
混合後でも投入・排出で偏析する場合があります。排出初期・中期・末期の試料と、下部フィーダー・搬送設備の能力を評価します。
粉体貯蔵・サイロ設備は、保管量と品質を保って排出できる条件を併せて設計します。大型化だけで決めず、使用量・納入ロット・最大保管時間を整理し、ブリッジ、付着、偏析に合う形状と排出補助を検討します。残量表示があっても必要量が流れるとは限らないため、実際の切り出し量と対応づけます。増設・改造は槽本体に加え、支持構造、受入れ・排出・集塵、制御、施工・試運転まで範囲をそろえて比較します。
本記事では、粉体やペレットを一時的に貯蔵し、後工程へ安定供給する粉体貯蔵・サイロ設備を解説します。
貯蔵対象の特徴や工程ごとの役割、現場で起こりやすい課題を整理しました。サイロ単体ではなく、粉体ライン全体を考える際の参考にしてください。
粉体貯蔵・サイロ設備で
扱われる主な貯蔵対象
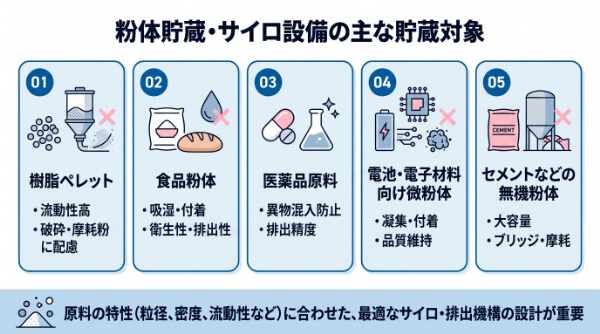
- 樹脂ペレット…流動性が高い一方、長時間貯蔵では破砕や摩耗粉の発生に配慮が必要
- 食品粉体…吸湿・付着しやすく、衛生性や排出性が重要
- 医薬品原料…異物混入防止や高い排出精度が求められる
- 電池・電子材料向け微粉体…凝集・付着しやすく、品質維持に配慮が必要
- セメントなどの無機粉体…大容量貯蔵が多く、ブリッジや設備摩耗に注意が必要
それぞれ粒径やかさ密度、流動性、付着性、吸湿性、摩耗性などの特性が異なるため、原料に応じたサイロ仕様や排出方式の選定が重要です。
安定した排出・供給を実現するには、粉体特性に合わせたサイロ形状や排出機構の設計が欠かせません。
粉体貯蔵・サイロ設備の
主な流れ
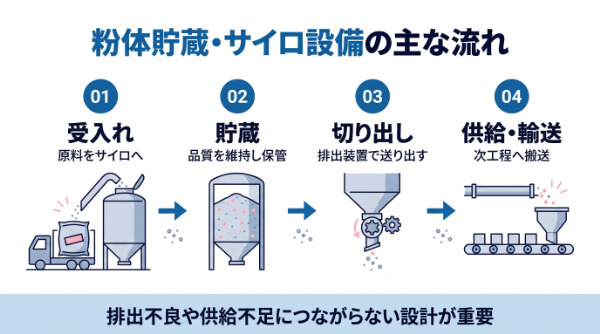
- 受入れ工程
原料をサイロや貯槽へ受け入れる - 貯蔵工程
サイロ内で品質を維持しながら保管する - 切り出し工程
排出装置で一定量を次工程へ送り出す - 供給・輸送工程
空気輸送やコンベヤで次工程へ搬送する
各設備の連携が適切でないと、排出不良や供給不足につながります。安定した運転には、ライン全体を見据えた設備設計が重要です。
粉体貯蔵・サイロ設備で
起こりやすい課題
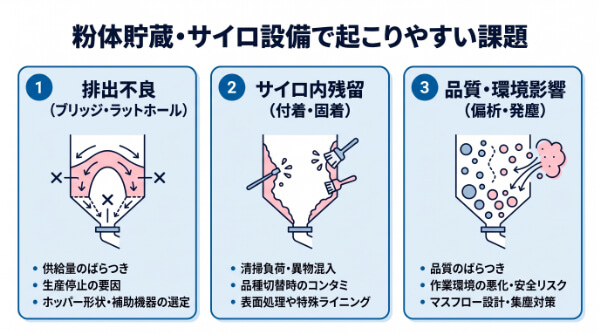
ブリッジや
ラットホールによる排出不良
粉体がアーチ状に固まるブリッジや、排出口の真上だけが抜けて周囲の粉体が残留するラットホールは、供給量のばらつきや排出停止を招きます。生産停止の要因となるため、粉体性状に合わせた装置選定が重要です。
ホッパー形状や排出補助機器を適切に選定することで、粉体の流れを確保し、後工程への安定供給につなげられます。
付着・固着による
サイロ内残留
吸湿性の高い粉体や静電気を帯びやすい粉体は、内壁や排出部に残留しやすく、清掃負荷の増加や異物混入の原因となります。長く残った粉体が固着すると、排出不良や品種切替時のコンタミにつながることも。
表面処理や特殊ライニングによって粉体の滑りを良くし、サイロ内に残りにくい構造を検討することが大切です。
偏析・発塵による
品質・作業環境への影響
粒径や比重が異なる粉体を扱う場合、投入・排出時の偏析が品質のばらつきを引き起こします。粉塵の飛散は作業環境を悪化させるだけでなく、粉体によっては安全面のリスクにも影響。
先入れ先出しになりやすいマスフロー設計の採用や、設備の密閉化による集塵対策によって、品質の安定化とクリーンな作業環境の維持につながります。
まとめ
粉体貯蔵・サイロ設備の
導入・改造で
押さえるべきポイント
導入・改造で
押さえるべきポイント
導入や改造の際は、サイロ単体ではなく、受入れから貯蔵、排出、計量、供給、輸送までを一連のシステムとして設計できる会社の選定が重要です。課題の種類は同じでも、食品の衛生性や医薬品の封じ込め、電池材料のコンタミ対策など、業界ごとに重視する設計条件は異なります。
当メディアでは、粉体プラントの建設・改造において相談されることの多い代表的な4つの工場分野(樹脂・コンパウンド工場/食品工場/医薬品工場/電池・電子材料工場)ごとに、おすすめの会社を厳選しました。自社工場に合う会社選びの参考にしてみてください。
粉体貯蔵・サイロ設備に関するFAQ
粉体サイロの容量は、必要重量をかさ密度で割れば決められますか?
必要重量をかさ密度で割る計算は出発点ですが、その値だけでサイロの総容量は決められません。かさ密度は空気を含む状態や締まり方で変わり、充填上限や排出後の残留を考えると、総容積のすべてを在庫に使えるわけではないためです。
受入れ直後と保管後の状態、かさ密度の測定方法と変動幅、最大受入れ量、排出後に残る量を整理します。密度が低いときに必要重量が収まるか、密度が高いときの荷重条件は適切かを、それぞれ設計者に確認します。容積条件と構造上の荷重条件を分けて検討してください。
原料を多く保管できるよう、サイロを大きくすればよいですか?
受入れの余裕は増やせますが、長く貯蔵した粉を必要量ずつ排出できるかも確認します。在庫を増やすことで滞留時間や粉体の締まり方が変わり、容量だけ満たしても安定供給できない場合があります。
日々の使用量、納入ロット、補給間隔、最大の保管時間を整理し、その条件での排出を試験します。長期滞留が品質や流れに影響する原料なら、一槽の大型化に加えて複数槽での管理や受入れ頻度の変更も比較対象です。保管可能量と、品質を保って使い切れる量を分けて容量を決めます。
サイロのホッパー角度や排出方式は、何を根拠に選びますか?
粉体の流れやすさと壁面との関係、保管条件、下流で必要な供給量を根拠に選びます。同じ粉体名でも水分や粒径、保管時間が違えば、適した形状や排出補助は変わります。
実粉、壁材の候補、充填量と保管時間を設備会社へ提示し、必要な物性評価と排出試験を相談します。試験では流れ始めることだけでなく、少量になったときの排出、停止後の再起動、残留を確認します。排出口下のフィーダや搬送設備まで含め、必要量を制御して送り出せる組合せかを判断します。
原料を混ぜてからサイロへ入れれば、組成は均一に保てますか?
混合後でも、移送・投入・排出の過程で成分が分かれる可能性があります。粒径や密度、流れ方が違う原料では、混合機の出口で均一だったことだけでは、サイロから出る粉の均一性を保証できません。
排出の初期・中期・末期などから、用途に合う量の試料を採り、成分や粒度の変動を比較します。サイロの前後で差が出る場合は、投入位置や落下・移送経路、槽内の流れ方を見直します。再混合を追加する前に、どの区間でばらつきが増えるかを確認すると、変更すべき設備を絞れます。
レベル計に残量が表示されていれば、次工程へ供給できると考えてよいですか?
粉が存在することと、必要量を排出できることは別です。ブリッジやラットホールがあると、槽内に粉が残っていても出口へ安定して流れません。また、粉面の高さを測る方式では、表示を重量へ換算する前提にも確認が必要です。
残量表示、実際の切り出し量、排出停止の履歴を対応づけて確認します。残量はあるのに流量が落ちるなら、在庫不足だけでなく排出状態とフィーダを調べます。在庫管理に必要な精度と供給不足を検知する目的を分け、レベル、重量、流量などのどの情報を使うか設備会社と決めてください。
既設サイロの増設・改造では、どこまでを見積り範囲に含めますか?
槽本体だけでなく、支持構造、受入れ、排出、集塵、計装・制御、施工と試運転まで範囲を確認します。容量や出口を変える場合、既設の強度・支持条件や下流能力も改修後の条件で成立する必要があります。
図面、履歴、原料性状、変更したい重量・供給量、工事可能な停止期間を提示します。再利用する部分と交換する部分、構造確認を担う範囲を各社に明示してもらってください。清掃や点検のアクセスも含めて比較し、機器価格が低くても必要な足場・撤去・制御工事が別途になっていないか確認します。
工場分野別におすすめ
粉体プラント
エンジニアリング会社4選
粉体プラント
エンジニアリング会社4選
粉体プラントエンジニアリング会社は日本国内だけで350社※1以上も存在するため、自社に適した会社を見極めるには膨大な時間と手間がかかります(2026年6月時点)。
ここでは、粉体プラントの設計・改修で代表的な4つの工場分野(樹脂・コンパウンド工場/食品工場/医薬品工場/電池・電子材料工場)ごとにおすすめの会社を厳選していますので、比較検討の最初の一歩としてご活用ください。
※1:(A)と(B)のうち、重複していた会社を除く合計値
(A)2026年6月時点のGoogle検索「粉体プラント建設」で表示された全ページのうち、公式HPにて粉体プラント建設に対応している旨を確認できた日本の会社
(B)2026年6月時点の日本粉体工業技術協会公式HPに掲載されていた協会会員リストのうち、プラント・エンジニアリング事業を手掛けている旨を確認できた日本の会社
参照元:日本粉体工業技術協会公式HP(https://appie.or.jp/introduction/member/)
(A)2026年6月時点のGoogle検索「粉体プラント建設」で表示された全ページのうち、公式HPにて粉体プラント建設に対応している旨を確認できた日本の会社
(B)2026年6月時点の日本粉体工業技術協会公式HPに掲載されていた協会会員リストのうち、プラント・エンジニアリング事業を手掛けている旨を確認できた日本の会社
参照元:日本粉体工業技術協会公式HP(https://appie.or.jp/introduction/member/)
樹脂・コンパウンド工場
なら
なら
積水アクアシステム

引用元:積水アクアシステム公式HP
(https://www.landingpage-synergy.com/NYcFOFrT/)
(https://www.landingpage-synergy.com/NYcFOFrT/)
配合・グレード切替が多い
樹脂工場の
既設ライン
停止リスクを抑えられる
樹脂工場の
既設ライン
停止リスクを抑えられる
樹脂・コンパウンド分野における累計1,400件のプラント受注実績※2に基づき、グレードによって異なる摩耗・ブリッジ・偏析など樹脂原料特有の課題や既設ラインとの取り合いを見越して設計・構築。
既設設備を活かした改造・増設により、生産計画への影響を抑えながら、新グレードの立ち上げや生産能力の拡張を進められます。
食品工場なら
日清エンジニアリング

引用元:日清エンジニアリング公式HP
(https://www.nisshineng.co.jp/)
(https://www.nisshineng.co.jp/)
食品業界で問題視されやすい
アレルゲン・異原料混入
リスクを低減
アレルゲン・異原料混入
リスクを低減
食品プラント関連事業を50年以上※3手掛けており、品種ごとに専用のコンテナを使い分けるIBCシステムを提供しています。
品種切替はコンテナを交換するだけで済み、前品種の原料が残留・混入する経路自体を断てるため、アレルゲン・異原料のコンタミリスクを構造的に抑えることが可能です。
医薬品工場なら
日曹エンジニアリング

引用元:日曹エンジニアリング公式HP
(https://www.nisso-eng.co.jp/)
(https://www.nisso-eng.co.jp/)
医薬品間のクロスコンタミや
作業者の曝露リスクを
抑えられる
作業者の曝露リスクを
抑えられる
原薬マルチプラントや高薬理対応設備の建設実績※4と、医薬品原料開発を手掛ける日本曹達グループの知見を基に、作業者が原薬に触れる工程を抑える封じ込め構造や、クロスコンタミ対策を含むGMP前提の設計に対応。
医薬品ならではの厳格な水準で、クロスコンタミ・曝露リスクを抑えた粉体ラインを構築できます。
電池・電子材料工場なら
アシザワ・ファインテック

引用元:アシザワ・ファインテック公式HP
(https://ashizawa.com/)
(https://ashizawa.com/)
ナノレベルの粒度・分散状態を
維持して
電池・電子材料を
量産化できる
維持して
電池・電子材料を
量産化できる
電池・電子材料用途の粉砕機・分散機開発からプラントエンジニアリングまで対応。卓上実験機から量産機まで扱い、ナノ領域の粒度・分散制御技術で研究開発時の状態を量産ラインでも再現できます。
摩耗・金属コンタミを抑える独自技術で不純物混入を防ぐことも可能です。品質のばらつきを抑えながら、歩留まり向上や安定生産に貢献します。
※2参照元:積水アクアシステム公式HP|1964年の設立から2025年3月末時点までの累計実績(https://www.landingpage-synergy.com/NYcFOFrT/)
※3参照元:日清エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisshineng.co.jp/manufacturing/)
※4参照元:日曹エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisso-eng.co.jp/business/science/)
※3参照元:日清エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisshineng.co.jp/manufacturing/)
※4参照元:日曹エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisso-eng.co.jp/business/science/)