
粉体混合・撹拌設備
目次
この記事でわかること
- 粒子を保つ混合か、塊をほぐす分散かを先に分ける
撹拌を強くすれば常に品質が上がるわけではありません。実粉で均一性に加え、粒度・温度・塊の残り方を比較します。
- 均一性は複数試料と排出・搬送後の品質で評価
一つの試料や全体の平均値だけでは局所的な偏りを判断できません。採取位置・時点・試料量をそろえて比較します。
- 計量・投入から清掃までの一サイクルで設備を比べる
混合時間や本体価格だけでなく、合格品の量、排出時間、切替時の残留と必要な作業も評価します。
粉体混合・撹拌設備は、目標とする混合状態と原料への作用から方式を選びます。粒径・比重差や微量添加、凝集に応じ、投入順序、予備混合、解砕の要否を検討します。最少・最大バッチを実粉で試し、均一性と粒子状態、排出後の残留を確認します。小型機と同じ回転数だけで量産時の再現性を判断せず、計量から排出・搬送までを含めた品質確認と、品種切替・清掃に必要な時間で導入案を比較します。
粉体混合・撹拌設備は、複数の原料を均一に混ぜ合わせ、ロット品質を安定させる役割を担います。
本記事では、基本工程や混合時に起こりやすい分離・凝集などの課題、設備選定のポイントを整理しました。自社ラインの新設・合理化に向けた比較検討の参考にしてください。
粉体混合・撹拌設備で
扱われる主な原料
- 樹脂ペレット・添加剤…均一な配合と偏析防止が重要
- 食品粉体…粒径や比重の違いによる混合ムラに配慮が必要
- 医薬品原料(API・添加剤)…高精度な混合とコンタミ防止が求められる
- 電池・電子材料向け粉体…粒子破壊や凝集を抑えた分散が必要
それぞれ粒径分布やかさ密度、粒子形状、付着性などの特性が異なるため、原料に応じた混合方式や設備選定が求められます。
均一な混合品質を実現するには、粉体特性に合わせた混合方式やライン設計が欠かせません。
粉体混合・撹拌設備の
主な流れ
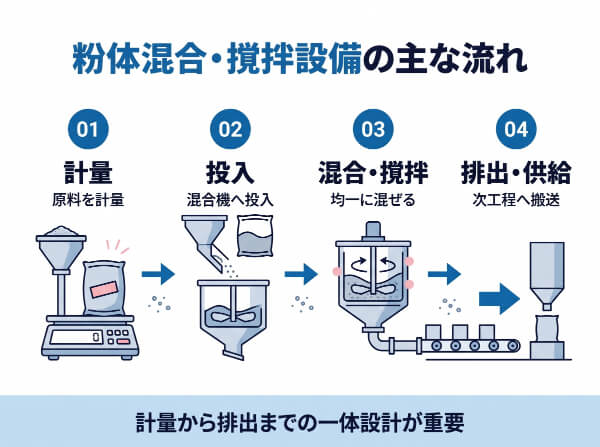
- 計量工程
各原料を所定量計量する - 投入工程
混合機へ原料を投入する - 混合・撹拌工程
目的の分散状態・混合状態を実現する - 排出・供給工程
次工程へ排出・搬送する
各工程の条件が適切でないと、混合ムラや偏析、品質のばらつきにつながります。安定した品質を実現するには、計量から混合後のハンドリングまでを一体で設計することが重要です。
粉体混合・撹拌設備で
起こりやすい課題
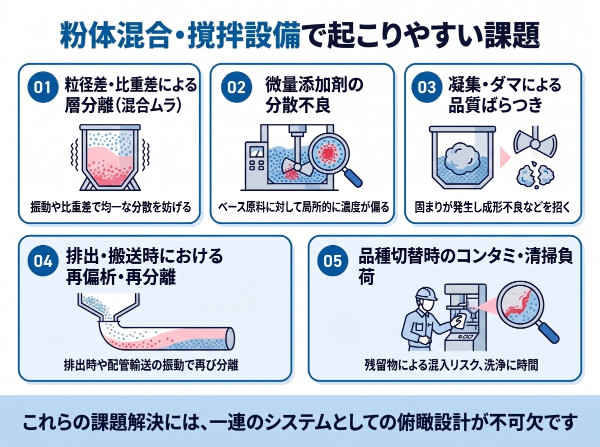
粒径差・比重差による
層分離(混合ムラ)
原料間の比重差が大きいと、混合中に重い粉末が沈降し、軽い粉末が上部に集まる分離が発生。振動環境下では、細かい粒子が大粒子の隙間を透過して沈み、大粒子が表層へ押し上げられる現象(ブラジルナッツ効果)も同時に進行し、均一な分散を妨げます。
対策としては、粉体の流動を多方向へ変化させる撹拌羽根の形状設計や、原料特性を踏まえた投入順序・タイミングの調整が有効です。
微量添加剤の分散不良
顔料や機能性素材をごく微量(%〜ppmオーダー)で配合する場合、ベース原料に対して全体へ均一に行き渡らず、局所的に濃度が偏る分散不良が起こりやすい傾向にあります。
添加成分のわずかな偏りは製品性能の致命的なばらつきに直結するため、供給側の計量精度を高めるだけでなく、混合機内でせん断力が最も高まる位置への投入設計や、マスターバッチ化(事前予備混合)を組み込んだ二段階の工程設計が必要です。
凝集・ダマによる
品質のばらつき
吸湿性や付着性が高い素材を扱うと、粒子間の液橋力や分子間力によってミキシング中に固まりが発生しやすくなります。未解砕のまま次工程へ送られると、成形不良や溶解速度の低下といった品質トラブルに発展。
除湿空調などによる湿度管理を徹底するほか、主軸とは別に高速回転するチョッパーなど解砕機能を備えた装置を選定し、せん断力で塊を崩す対策が必要になります。
排出・搬送時における
再偏析・再分離
混合機内で均一分散が完了していても、排出時や次工程への搬送過程で成分が再び分かれてしまうリスクがあります。移動時の落下衝撃や配管内の振動に加え、空気輸送時の粒子ごとの流速差、静電気の帯電などが再分離の原因です。
品質低下を防ぐには、コンテナごと次工程へ移送するなど移動距離・落差を最小限に抑えるライン設計が求められます。
品種切替時の
コンタミ・清掃負荷
多品種を同一ラインで生産する現場では、前回製造時の残留物が次バッチへの混入リスクとなります。
食品ラインでのアレルゲン混入、医薬品プロセスでの異種薬効成分の混入、樹脂・コンパウンドでの異色混じり、電子材料での金属摩耗粉の混入など、業界ごとにリスクの内容は異なりますが、いずれもロット廃棄や自主回収に直結しかねません。
防止には、粉溜まりが生じにくいR溶接仕上げや、接粉部を工具レスで引き出せるサニタリー仕様(スライドレール構造など)の採用により、短時間で分解・洗浄・WIP(定置洗浄)が完結できる機器設計が不可欠です。
まとめ
粉体混合・撹拌設備の
導入・改造で
押さえるべきポイント
導入・改造で
押さえるべきポイント
混合プラントの新設・改修では、原料の計量から混合、排出・搬送までを一連のシステムとして俯瞰設計できる会社の選定が成否を分けます。
工程間の連携不足による品質低下を防ぐとともに、食品のサニタリー規制、医薬品のGMP基準、電子材料の異物対策など、業界特有の品質・保安課題に精通した企業をパートナーに選ぶことが、安定操業への近道です。
当メディアでは、粉体プラント建設で相談の多い4分野(樹脂・食品・医薬・電子材料)別におすすめの会社を厳選しました。自社に合う会社選びの参考にしてください。
粉体混合・撹拌設備に関するFAQ
粉体混合機は、混合を穏やかにする方式と、強く撹拌する方式をどう選びますか?
粒子を壊さずに成分を行き渡らせたいのか、凝集した塊をほぐして分散させたいのかを先に分けます。混合を強くすれば常に品質が上がるわけではなく、目的によって必要な作用が異なります。
実粉テストでは、成分の均一性に加えて粒度、温度、塊の残り方を確認します。均一性は満たしても粒子が壊れるなら穏やかな条件、粒子は保てても塊が残るなら解砕や分散を含む条件を比較します。回転数だけでは機種間の作用を比べられないため、同じ品質指標で結果を評価してください。
混合ムラがあるときは、混合時間を長くすれば解決しますか?
時間を延ばす前に、時間と品質の変化を測ります。混合不足なら改善する可能性がありますが、投入量、原料性状、混合方式が合わない場合や、混合後に偏析している場合は、時間だけでは解決しません。
同じ配合で複数の混合時間を試し、複数箇所の成分のばらつき、粒子の状態、排出後の品質を比べます。ある時点から均一性がほぼ改善しないなら、それ以上の延長でなく、投入順や解砕の要否、前後工程を検討します。目標品質を満たす時間帯と、その範囲での再現性を確認して運転条件を決めます。
混合後の試料が配合どおりなら、均一に混ざったと判断できますか?
一つの試料が配合どおりでも、ロット全体の均一性は判断できません。また、複数箇所の粉を一つにまとめて分析すると、局所的な偏りが平均値に隠れる場合があります。
製品を実際に使用する単位に合う試料量を品質部門と決め、採取位置・時点・分析方法をテスト前にそろえます。複数の試料をそれぞれ分析し、平均値が目標配合に近いかと、試料間のばらつきを分けて評価してください。
混合機の排出時点からばらつくなら投入・混合条件を、排出時にはそろっているのに搬送・充填後に広がるなら後工程の偏析を調べます。平均値だけがずれている場合は、原料計量と投入量も先に照合します。
大きな混合機を選べば、少量から大容量まで一台で対応できますか?
対応可能な投入量の範囲を実粉で確認する必要があります。槽の総容積だけでは、少量時に粉が十分に動くか、最大量で必要な混合品質を出せるかは分かりません。
想定する最少・最大バッチを、重量とかさ密度に基づく容積の両方で示し、各条件で均一性、混合時間、排出後の残留を比較します。最少バッチだけ品質や排出性が成立しないなら、小型機を分ける案や生産ロットの集約と比較できます。他社製品の充填率の例を、そのまま候補機の使用範囲に当てはめないようにします。
小型テストで混ざれば、同じ回転数で大型設備でも再現できますか?
同じ回転数だけでは再現性を判断できません。槽や撹拌部の寸法、充填量、原料の動き方が変わるため、設備会社のスケールアップの考え方と実機での確認条件が必要です。
実際の原料と配合を使い、投入順、充填状態、混合時間、サンプリング方法、排出品質をテスト記録に残します。大型化の提案では、どの条件を基準に運転条件を決めるかを説明してもらいます。実機の検収には混合機内の品質に加え、排出・搬送後の品質も含めると、テストと生産の差を切り分けやすくなります。
混合設備の費用対効果は、混合時間と本体価格で比べればよいですか?
投入から清掃までの一サイクルで得られる合格品の量と、必要な作業で比較します。混合時間が短くても、排出や品種切替に時間がかかれば、生産量や人手の削減につながらない場合があります。
同じ配合とバッチ量で、計量・投入、混合、排出、清掃、品質確認の時間を分けて記録します。見積りには計量・投入装置、排出弁、集塵、制御、設置と試運転の範囲も示してもらいます。多品種生産なら清掃後の残留と次品種への持越しも確認し、安い機種と清掃しやすい機種の差を、稼働条件に沿って評価します。
工場分野別におすすめ
粉体プラント
エンジニアリング会社4選
粉体プラント
エンジニアリング会社4選
粉体プラントエンジニアリング会社は日本国内だけで350社※1以上も存在するため、自社に適した会社を見極めるには膨大な時間と手間がかかります(2026年6月時点)。
ここでは、粉体プラントの設計・改修で代表的な4つの工場分野(樹脂・コンパウンド工場/食品工場/医薬品工場/電池・電子材料工場)ごとにおすすめの会社を厳選していますので、比較検討の最初の一歩としてご活用ください。
※1:(A)と(B)のうち、重複していた会社を除く合計値
(A)2026年6月時点のGoogle検索「粉体プラント建設」で表示された全ページのうち、公式HPにて粉体プラント建設に対応している旨を確認できた日本の会社
(B)2026年6月時点の日本粉体工業技術協会公式HPに掲載されていた協会会員リストのうち、プラント・エンジニアリング事業を手掛けている旨を確認できた日本の会社
参照元:日本粉体工業技術協会公式HP(https://appie.or.jp/introduction/member/)
(A)2026年6月時点のGoogle検索「粉体プラント建設」で表示された全ページのうち、公式HPにて粉体プラント建設に対応している旨を確認できた日本の会社
(B)2026年6月時点の日本粉体工業技術協会公式HPに掲載されていた協会会員リストのうち、プラント・エンジニアリング事業を手掛けている旨を確認できた日本の会社
参照元:日本粉体工業技術協会公式HP(https://appie.or.jp/introduction/member/)
樹脂・コンパウンド工場
なら
なら
積水アクアシステム

引用元:積水アクアシステム公式HP
(https://www.landingpage-synergy.com/NYcFOFrT/)
(https://www.landingpage-synergy.com/NYcFOFrT/)
配合・グレード切替が多い
樹脂工場の
既設ライン
停止リスクを抑えられる
樹脂工場の
既設ライン
停止リスクを抑えられる
樹脂・コンパウンド分野における累計1,400件のプラント受注実績※2に基づき、グレードによって異なる摩耗・ブリッジ・偏析など樹脂原料特有の課題や既設ラインとの取り合いを見越して設計・構築。
既設設備を活かした改造・増設により、生産計画への影響を抑えながら、新グレードの立ち上げや生産能力の拡張を進められます。
食品工場なら
日清エンジニアリング

引用元:日清エンジニアリング公式HP
(https://www.nisshineng.co.jp/)
(https://www.nisshineng.co.jp/)
食品業界で問題視されやすい
アレルゲン・異原料混入
リスクを低減
アレルゲン・異原料混入
リスクを低減
食品プラント関連事業を50年以上※3手掛けており、品種ごとに専用のコンテナを使い分けるIBCシステムを提供しています。
品種切替はコンテナを交換するだけで済み、前品種の原料が残留・混入する経路自体を断てるため、アレルゲン・異原料のコンタミリスクを構造的に抑えることが可能です。
医薬品工場なら
日曹エンジニアリング

引用元:日曹エンジニアリング公式HP
(https://www.nisso-eng.co.jp/)
(https://www.nisso-eng.co.jp/)
医薬品間のクロスコンタミや
作業者の曝露リスクを
抑えられる
作業者の曝露リスクを
抑えられる
原薬マルチプラントや高薬理対応設備の建設実績※4と、医薬品原料開発を手掛ける日本曹達グループの知見を基に、作業者が原薬に触れる工程を抑える封じ込め構造や、クロスコンタミ対策を含むGMP前提の設計に対応。
医薬品ならではの厳格な水準で、クロスコンタミ・曝露リスクを抑えた粉体ラインを構築できます。
電池・電子材料工場なら
アシザワ・ファインテック

引用元:アシザワ・ファインテック公式HP
(https://ashizawa.com/)
(https://ashizawa.com/)
ナノレベルの粒度・分散状態を
維持して
電池・電子材料を
量産化できる
維持して
電池・電子材料を
量産化できる
電池・電子材料用途の粉砕機・分散機開発からプラントエンジニアリングまで対応。卓上実験機から量産機まで扱い、ナノ領域の粒度・分散制御技術で研究開発時の状態を量産ラインでも再現できます。
摩耗・金属コンタミを抑える独自技術で不純物混入を防ぐことも可能です。品質のばらつきを抑えながら、歩留まり向上や安定生産に貢献します。
※2参照元:積水アクアシステム公式HP|1964年の設立から2025年3月末時点までの累計実績(https://www.landingpage-synergy.com/NYcFOFrT/)
※3参照元:日清エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisshineng.co.jp/manufacturing/)
※4参照元:日曹エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisso-eng.co.jp/business/science/)
※3参照元:日清エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisshineng.co.jp/manufacturing/)
※4参照元:日曹エンジニアリング公式HP|2026年6月時点の公式HPで確認できた情報(https://www.nisso-eng.co.jp/business/science/)